


Ein praktischer-Leitfaden zur Behebung holografischer Laserprägefehler auf Zigarettenschachteln
Holografisches Laserkartenpapier wird dank seiner einzigartigen dynamischen optischen Effekte und seiner hervorragenden Fälschungssicherheit häufig in den Bereichen Lebensmittel, Medizin, Tabak, Alkohol und hochwertige Geschenke eingesetzt, wie in Abbildung 1 dargestellt. Bei dieser Technologie wird ein holografisches Laserprägeverfahren verwendet, um mikro{3}nanostrukturierte holografische Bilder präzise auf die Oberfläche von Film oder Papier zu übertragen. In Kombination mit einem Aluminiumbeschichtungsverfahren, das einen metallischen Glanz erzeugt, bietet die Verpackung bei natürlichem Licht einen farbenfrohen, dreidimensionalen visuellen Effekt.
Da der holografische Laserprägeprozess mehrere Schritte wie Fotolithographie und Laserprägung mit Vakuumaluminiumbeschichtung umfasst, kann die Produktion leicht durch Materialeigenschaften, Geräteeinstellungen und Umgebungsfaktoren beeinträchtigt werden, was zu Qualitätsproblemen wie verschwommenen Bildern, falsch ausgerichteten Mustern und gestreckten oder verzerrten Designs führt. In diesem Artikel werden systematisch die wichtigsten Punkte der Qualitätskontrolle für holografisches Laserkartenpapier untersucht und Parameteroptimierungs- und Online-Inspektionslösungen für häufige Fehler im holografischen Laserprägeprozess vorgeschlagen. Ziel ist es, theoretische Unterstützung und praktische Anleitung zur Verbesserung der Ausbeute und Reduzierung der Produktionskosten bereitzustellen.
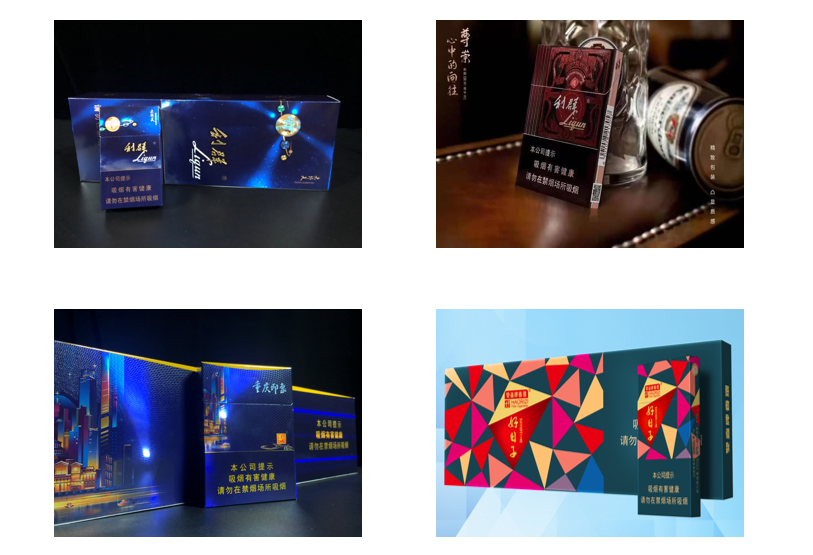
Abbildung 1 Anwendungseffekt von Laserkarton in Zigarettenpackungen
Wichtige Punkte für die Qualitätskontrolle bei der holografischen Laser-Kartonprägung
Aufgrund der optischen und materiellen Eigenschaften von Laserkarton sowie der Geräteeinstellungen und Umgebungsfaktoren ist es schwierig, die Produktqualität während des Prägeprozesses zu überwachen und zu kontrollieren, was die Wahrscheinlichkeit von Laserdefekten erhöht. Um eine gleichbleibende Qualität über die gleiche Charge oder sogar verschiedene Chargen von Laserprodukten sicherzustellen, die Verschwendung von Laserfolie zu reduzieren und die Kosten zu senken, müssen Qualitätskontrollmaßnahmen in mehreren Phasen implementiert werden, wie in Abbildung 2 dargestellt.
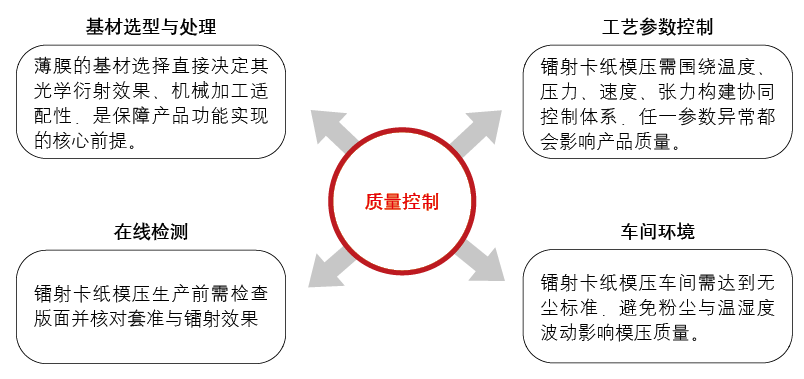
Abbildung 2 Wichtige Punkte für die Qualitätskontrolle im holografischen Laserkarten-Papierformungsprozess
01/ Substratauswahl und -behandlung
Derzeit verwenden die meisten Laserkartons auf dem Markt eine BOPET-Folie (biaxial orientiertes Polyester) als Basisfolie. Im Vergleich zu BOPP-Folien (biaxial orientiertes Polypropylen) hat BOPET eine relativ höhere Dichte und bietet eine hervorragende Chemikalienbeständigkeit, Hitzebeständigkeit, Abriebfestigkeit, Feuchtigkeits- und Wasserbeständigkeit sowie Anpassungsfähigkeit für die Sekundärverarbeitung. Da BOPET-Folien eine hohe Adsorption an der Oberfläche aufweisen, muss bei der Lagerung auf Staub und andere Verunreinigungen geachtet werden. Um außerdem zu verhindern, dass sich die Folie aufgrund der Umgebungstemperatur verformt, sollten die Temperatur und die Luftfeuchtigkeit während der Lagerung im Lager moderat sein.
Die Qualität der Filmbeschichtung wirkt sich direkt auf die Qualität und Wirkung nach dem Formen aus. Daher sollte die Beschichtungsdicke während des Beschichtungsprozesses angemessen auf 2 bis 3 μm kontrolliert werden. Die üblicherweise verwendete Keramik-Rasterwalze hat eine Maschenzahl von 150 Mesh, ein 60-Grad-Wabenloch und U--förmige Seiten; Bei Verwendung von Rasterwalzen aus Metall sollte die Maschenzahl 150–160 Mesh betragen und die Trockenmenge der Beschichtung sollte im Bereich von 1,0–2,0 g/㎡ liegen, wenn der Feststoffgehalt der Materialflüssigkeit 16 % beträgt. Unter diesen haben Rasterwalzen aus Metall Vorteile wie niedrige Anschaffungskosten, kurze Verarbeitungszyklen und bequeme Wartung, ihre Verschleißfestigkeit, Druckpräzision, Korrosionsbeständigkeit und thermische Stabilität sind jedoch relativ schwach; Keramische Rasterwalzen zeichnen sich durch Verschleißfestigkeit, Farbübertragungsgenauigkeit, Korrosionsbeständigkeit und Langzeitstabilität aus und eignen sich daher für Hochgeschwindigkeits-Feindruckszenarien. Sie haben jedoch Nachteile wie hohe Anschaffungskosten und lange Bearbeitungszyklen.
02/ Prozessparametersteuerung
Beim Formgebungsprozess spielen Produktionsfaktoren wie Temperatur, Spannung, Druck und Geschwindigkeit eine Rolle, die jeweils einen entscheidenden Einfluss auf die Qualität der fertigen Folie haben. Daher müssen während der Produktion Feineinstellungen entsprechend den tatsächlichen Produktionsbedingungen vorgenommen werden, wobei der Einstellbereich in Tabelle 1 aufgeführt ist.
Tabelle 1 Formprozessparametertabelle
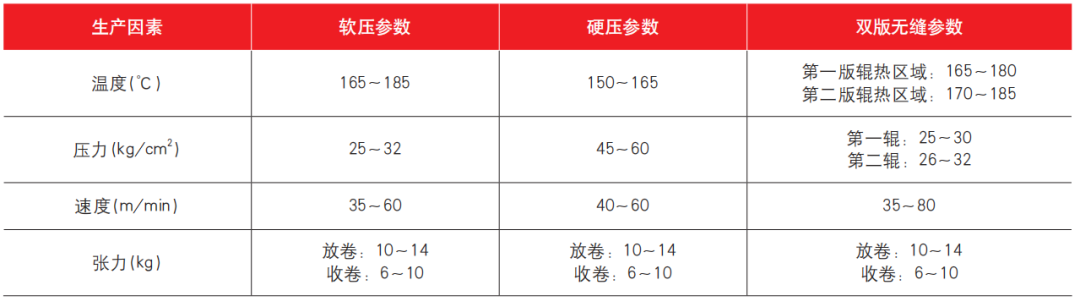
Für den holographischen Formprozess sind Temperatur, Geschwindigkeit, Druck und Spannung keine unabhängigen Parameter, sondern ein „kollaboratives Kontrollsystem“, das sich um die präzise Replikation von Mikro-Nanostrukturen dreht, einen stabilen Filmbetrieb gewährleistet und die Produktionseffizienz ausgleicht. Jede Anpassung oder Änderung eines Parameters löst entsprechende Änderungen an anderen Parametern aus. Übermäßige Temperaturen können zum Brechen der Beschichtung, zum Verbrennen der Platte und zum Anbrennen führen, was zu unscharfen Lasergrafik- und Texteffekten führt. Wenn die Temperatur zu niedrig ist und der Erweichungspunkt des Harzes nicht erreicht wird, wird die Beschichtung nicht erweicht, die Übertragung der Mikro-Nanostruktur ist unvollständig und der Lasereffekt ist schlecht. Übermäßiger Druck führt zu einer Verformung der Folie und zu Schäden an der Plattenwalze. Wenn der Druck zu niedrig ist, werden Bild und Text möglicherweise nicht vollständig gedruckt. Wenn die Geschwindigkeit zu hoch ist, kann es zu unscharfen Bildern und Texten, zum Festkleben der Platte oder zum Verwickeln des Films kommen; Bei zu geringer Geschwindigkeit verformt sich die Folie durch Hitze, verfärbt sich und verringert die Verschleißfestigkeit. Übermäßige Spannung führt zu einer Verformung der Folie, verminderten physikalischen Eigenschaften und sogar zum Platzen der Bewehrungsstäbe. Bei zu geringer Spannung verrutscht die Folie und knittert, was sich direkt auf den Lasereffekt auswirkt. Daher bestimmen diese vier Faktoren zusammen die Wirksamkeit der „Filmverschlusskontrolle“.
03/ Online-Tests
Vor der Spritzgussproduktion müssen der Maschinenmanager, das IPQC und das technische Personal Selbstinspektionen, gegenseitige Inspektionen und Patrouilleninspektionen durchführen. Stellen Sie vor dem Starten der Maschine sicher, dass die Oberfläche der Plattenwalze frei von Fremdkörpern ist. Nach dem Einschalten muss ein Stück geformter Laserfilm entfernt, positioniert und auf der Filmplatte registriert werden. Außerdem muss der holografische Lasereffekt überprüft werden, um sicherzustellen, dass er den Kundenanforderungen entspricht. Bei Abweichungen sollten Geschwindigkeit und Spannung zeitnah angepasst werden, um ein Verrutschen der Folie zu verhindern. Die Produktion kann erst fortgesetzt werden, nachdem bestätigt wurde, dass keine Probleme vorliegen.
Während des Produktionsprozesses der Formmaschine sollte alle 10 bis 15 Minuten ein Stroboskop verwendet werden, um die Produktqualität zu überprüfen, oder verlangsamt werden, um die Produktqualität zu überprüfen. Konzentrieren Sie sich bei Produkten im Vollformat-auf die Prüfung ihres Erscheinungsbilds, um sie auf Probleme wie Drucklecks oder weiße Flecken zu prüfen. Bei der Positionierung von Produkten sollte besonderes Augenmerk auf die Verformung der Folie gelegt werden. Wenn Probleme festgestellt werden, sollten umgehend Anpassungen vorgenommen werden. Nach jedem Rollenwechsel sollte die Plattenwalze abgewischt werden, um zu verhindern, dass Staub herunterfällt und Formfehler verursacht.
04/ Werkstattumgebung
Bei Hochgeschwindigkeitsbetrieb nimmt die Folie Staubpartikel und Feuchtigkeit aus der Umgebung auf, was sich indirekt auf die Qualität des Formteils auswirkt. Um sicherzustellen, dass die Produktionsumgebung den Standards für Staub-{2}Freiheit und Puderfreiheit- entspricht, müssen die Mitarbeiter vor dem Betreten der Werkstatt zunächst den Luftduschraum durchlaufen, um Staub von ihren Körpern zu entfernen. Große Temperatur- und Feuchtigkeitsschwankungen können zu einer Verformung der Folie oder sogar zu einer Veränderung der inneren Eigenschaften führen. Daher sollte in der Formwerkstatt eine relativ stabile Arbeitsumgebung mit einer Temperatur von 20 bis 25 Grad und einer Luftfeuchtigkeit von 55 bis 65 % gewährleistet sein.
Häufige Qualitätsprobleme und Lösungen bei holografischen Laserkarten-Papierformprozessen
Der holographische Laserkarten-Papierformprozess wird von mehreren Faktoren wie Materialeigenschaften, Geräteparametern und Umgebungsbedingungen beeinflusst, was zu Qualitätsmängeln führt. Basierend auf tatsächlichen Produktionsbedingungen werden die Ursachen, Merkmale und gezielten Lösungen für vier Arten von Kernqualitätsproblemen zusammengefasst, wobei Praktikabilität und Bedienbarkeit in Einklang gebracht werden.
01/ Die holografischen Text- und Bildinformationen sind im Allgemeinen unscharf
Den fertigen Bildern und Texten mangelt es an klarer Textur, es mangelt an 3D-Effekten und einem dreidimensionalen Gefühl, und unter Hochleistungsmikroskopen werden Mikro-/Nanostrukturen möglicherweise nicht vollständig ausgefüllt. Diese Mängel werden hauptsächlich durch vier Schlüsselfaktoren verursacht:
(1) Unzureichende Temperatur. Die Beschichtung hat die Erweichungstemperatur nicht erreicht, weist eine schlechte Fließfähigkeit auf und kann die tiefe Mikrostruktur der Laserplatte nicht ausfüllen.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Zu hohe Geschwindigkeit. Die Kontaktzeit zwischen Folie und Laserplatte beträgt < 0,08 s und die Mikro--Nanostruktur löst sich, bevor die Befüllung abgeschlossen ist.
(4) Schimmelpilzverschmutzung. Die Mikro--Nanostruktur der Laserplatte wird durch Staub und Filmablagerungen blockiert, sodass eine Übertragung der Bilder und Texte nicht möglich ist.
Zur Behebung der oben genannten Ursachen sind konkrete Maßnahmen erforderlich:
(1) Erhöhen Sie die Temperatur der Plattenwalze entsprechend, um einen hohen Fluss der Grundfilmbeschichtung zu erreichen und so eine vollständige Füllung der tiefen Mikrostruktur der Laserplatte sicherzustellen.
(2) Erhöhen Sie den Druck zwischen den Plattenwalzen, um die grafischen Informationen der Laserplatte mit ausreichender Antriebskraft vollständig auf die Basisfolie zu drucken, besonders geeignet für 3D-Grafiken und Text mit einer Tiefe > 0,5 μm.
(3) Reduzieren Sie die Ab- und Aufwickelgeschwindigkeit, verlängern Sie die Kontaktzeit zwischen der Basisfolie und den Plattenwalzen und stellen Sie eine vollständige Replikation von Mikro--- und Nanostrukturen sicher.
(4) Überprüfen Sie die Laserplatte vor dem Laminieren gründlich, um sicherzustellen, dass keine Auslassungen vorhanden sind und Bilder und Text klar sind. Wischen Sie die Oberfläche umgehend ab, um Staub und Ablagerungen zu entfernen und so strukturelle Verstopfungen zu verhindern.
02/ Teilweise unvollständige Bilder und Texte
Das Phänomen, dass fertige Produkte horizontale und vertikale feste Streifen oder fehlende Grafiken in den Randbereichen aufweisen, während andere Bereiche normal bleiben, wird hauptsächlich durch vier Schlüsselfaktoren verursacht:
(1) Anormaler Zustand der Druckwalze, der sich in einer Ausbuchtung in der Mitte der Walze äußert, die zu seitlichen Lücken oder einer Abweichung der Parallelität nach links-von mehr als 0,02 mm führt, was zu einem ungleichmäßigen Laminierungskontakt führt.
(2) Unsachgemäße Temperaturkontrolle, mit einer axialen Temperaturabweichung der Andruckwalze von mehr als 3 Grad, unzureichender Filmerweichung in Bereichen mit niedrigen Temperaturen, keine vollständige Übertragung von Grafiken und Texten möglich.
(3) Formverschleiß: Lokale Mikro-Nanostrukturen der Laserplatte verschleißen durch langfristige-Laminierung, was sich auf die Genauigkeit der Grafik- und Textreplikation auswirkt.
(4) Ungleichgewicht bei der Spannungseinstellung, unzureichende Kantenspannung des breiten Films, was zu lokalen Fehldruckfehlern führt.
Um die oben genannten Ursachen zu beheben, sollten die folgenden Verfahren befolgt werden: Überprüfen Sie zunächst das Laserpanel auf fehlende Drucke oder lokale Abnutzungserscheinungen und wischen und reinigen Sie sofort alle gefundenen Flecken. Überprüfen Sie als Nächstes die Ebenheit der Andruckrollen, überprüfen Sie sie auf etwaige Wölbungsfehler und prüfen Sie gleichzeitig die Temperaturleitung der Andruckrollen und den Betriebszustand des Übertragungssystems, um Temperaturgleichmäßigkeit und Gerätestabilität sicherzustellen; Wenn nach der oben genannten Inspektion keine Anomalien festgestellt werden, wird festgestellt, dass der Druckrollenkörper abgenutzt und deformiert ist. Die Druckrolle sollte umgehend ausgetauscht werden, um die Druckgenauigkeit wiederherzustellen und das Problem fehlender Grafiken und Texte zu beheben.
03/ Grafische Dehnung und Verformung
Die Dimensionsunterschiede zwischen den Bildern und Texten des fertigen Laserfilms und den Designabmessungen sowie die beobachtete Zunahme der Mikrotexturperiode bei starker Vergrößerung werden hauptsächlich durch drei Hauptfaktoren verursacht:
(1) Übermäßige Spannungskontrolle. Die Längsspannung überschreitet die Elastizitätsgrenze der Folie, was zu einer Dehnung und Verformung der Folie führt, was wiederum die Abmessungen des grafischen Textes verändert.
(2) Die Temperatureinstellung ist zu hoch. Wenn beispielsweise die Verarbeitungstemperatur der PET-Folie 230 Grad übersteigt, wird die Folie übermäßig weich, was dazu führt, dass sich die Molekülketten unter äußeren Kräften dehnen, was zu abnormalen Grafik- und Mikrotexturabmessungen führt.
(3) Ungleichgewicht bei der Geschwindigkeitsanpassung. Die Aufwickelgeschwindigkeit ist höher als die Geschwindigkeit des Films, wodurch eine Zugkraft auf den Film entsteht, die zu einer Längsdehnung und letztendlich zu Maßabweichungen zwischen den Bildern und Texten führt.
Um die oben genannten Ursachen zu beheben, können folgende gezielte Maßnahmen ergriffen werden:
(1) Reduzieren Sie die Längsspannung während der Filmverarbeitung und stellen Sie sicher, dass der Spannungswert innerhalb des elastischen Grenzbereichs des Films bleibt, um grafische Verformungen durch übermäßige Dehnung zu verhindern.
(2) Senken Sie die Temperatur der Druckwalze entsprechend; Beispielsweise sollte die Verarbeitungstemperatur der PET-Folie unter 230 Grad gehalten werden, um eine übermäßige Erweichung der Folie und eine Dehnung der Molekülkette zu verhindern.
(3) Passen Sie die Auf- und Abwickelgeschwindigkeit an, um sicherzustellen, dass die Aufwickelgeschwindigkeit mit der Laufgeschwindigkeit der Folie übereinstimmt, vermeiden Sie durch Geschwindigkeitsunterschiede verursachte Spannungen, vermeiden Sie eine Längsdehnung der Folie und gewährleisten Sie die Maßhaltigkeit der Grafik und des Textes.
04/ Fehlausrichtung von Text und Bildern
Eine Fehlausrichtung zwischen holografischen Grafik- und Textinformationen und anderen Filmmarkierungen, eine ungenaue Verschachtelung oder eine Fehlausrichtung zwischen Schichten mehrfarbiger Holografien entstehen hauptsächlich aus drei Arten von Problemen:
(1) Filmfehlausrichtung. Eine instabile Spannung führt zu einer ungleichmäßigen Krafteinwirkung auf den Film oder zu Abweichungen in der Parallelität der Andruckwalze, was zu einer seitlichen Abweichung des Films und zu einer Fehlausrichtung der Grafik führen kann.
(2) Abweichung der Formpositionierung. Wenn die Laserplatte und die Andruckrolle lose miteinander verbunden sind, neigt die Laserplatte während des Formvorgangs zu Positionsverschiebungen, was zu einer ungenauen Bild- und Textpositionierung führt.
(3) Geschwindigkeitsschwankungen. Die Geschwindigkeit des Films schwankt zwischen schnell und langsam, wodurch die vertikale Synchronisierung von Text und Bildunterdrückung gestört wird, was zu einer Fehlausrichtung führt.
Um die oben genannten Gründe anzugehen, ist es notwendig, zunächst die Folie mit Proben zu vergleichen, um Abweichungen genau zu messen, und dann gezielte Maßnahmen umzusetzen:
(1) Wenn es sich um eine seitliche Abweichung handelt, passen Sie die Geschwindigkeitsstabilität des Films an, um die Auswirkungen von Geschwindigkeitsschwankungen zu eliminieren, und optimieren Sie gleichzeitig die Walzentemperatur, um die Fehlausrichtung des Films zu verbessern.
(2) Wenn es sich um eine Längsabweichung handelt, konzentrieren Sie sich auf die Anpassung der Folienspannung, um die Spannungsstabilität sicherzustellen und eine durch Spannungsschwankungen verursachte Längsfehlausrichtung zu vermeiden.
(3) Wenn die Formpositionierungsabweichung vorliegt, korrigieren Sie die Passung zwischen der Laserplatte und der Andruckrolle erneut, korrigieren Sie die Rollenparallelität und beheben Sie das ungenaue Positionierungsproblem an der Quelle, um die Genauigkeit des holografischen Grafikverschachtelungsprozesses sicherzustellen.
Zusammenfassung und Ausblick
In Zukunft kann der holografische Laserkarten-Papierformprozess Durchbrüche bei Materialien, Prozessen und Umweltschutz erzielen: Auf der Materialseite können mehr erneuerbare und biologisch abbaubare Substrate entwickelt und verwendet, dünne, hochfeste Filme entwickelt und ihre Kompatibilität mit Formprozessen verbessert werden; Optimieren Sie geformte Walzen und Hochgeschwindigkeitsgeräte mit breiter-Breite im Prozess, um die Produktionseffizienz im großen Maßstab zu verbessern. Zum Schutz der Umwelt werden wasserbasierte Beschichtungen, UV--LED-härtende Beschichtungen und andere Materialien mit geringen VOC-Emissionen verwendet. Diese Technologie, die Optik, Materialien und Druckkunst integriert, hat sich auf einem Weg entwickelt, der nicht nur visuelle Innovation und industriellen Fortschritt bringt, sondern auch die Dimensionen der menschlichen Wahrnehmung und des Ausdrucks der Welt auf einzigartige Weise bereichert.
Bei der Erkundung der Möglichkeiten holografischer Laserkarten-Papierformverfahren berührt dieser Artikel nur die Oberfläche dieses riesigen Feldes, und es muss anerkannt werden, dass die aktuelle Forschung immer noch Grenzen aufweist. Ob es um Durchbrüche in der Materialwissenschaft, die Vertiefung umweltfreundlicher Prozesse oder die nahtlose Integration mit intelligenten digitalen Systemen geht, alle erfordern eine tiefergehende und interdisziplinärere Erforschung.