

Gibt es häufig Probleme mit Einkerbungen auf Weinkisten? Probieren Sie diesen Trick aus!
In der täglichen Produktion habe ich festgestellt, dass nach dem Kleben der Farboberfläche einer Weinkiste die Vertiefungslinien auf der Farboberfläche die folgenden Probleme aufweisen: Wenn der Vorsprung der Faltlinie zu tief ist, wird die Vertiefung nach dem Auftragen von Leim mit einer Klebemaschine möglicherweise nicht vollständig gefüllt, was dazu führt, dass nach der Formung der Weinkiste leerer Leim entsteht; Wenn der Überstand der Falzlinie zu gering ist, ist beim Formen eine Vorfaltung erforderlich. Im Allgemeinen sind die Falzlinien oft zu tief erhaben, was nach der Farbveredelung zu unvollständigem Leim und hohlem Leim führt. Es ist wahrscheinlicher, dass doppelte Knicklinien auftreten, da die Knicklinien enger beieinander liegen. In diesem Artikel gehe ich auf solche Probleme ein, indem ich den Formeffekt verbessere, die für die Stanzanpassung erforderliche Zeit verkürze und die Stabilität der Einkerbungslinien verbessere.
Vor der Verbesserung verwendete unser Unternehmen im Allgemeinen 23,8-mm-Klingengewinde, gepaart mit 22,9-mm-Spitzfaltlinien. Abhängig von der Dicke des Farbfinishs wurde die Basisform mit 0,3 bis 1,0 mm breiten Falzstreifen ausgewählt und auf der Rückseite der Klingenplatte wurde eine Basisform mit Basiskleber verwendet, um den Druck auszugleichen. Dieser Ansatz weist die folgenden Probleme auf:
(1) Der Vertiefungsstreifen muss entsprechend den Klingenvertiefungslinien angepasst und verklebt werden, wobei die Vertiefung von der Klingenplatte auf die Grundform übertragen wird. Wenn die Position doppelt-verzahnt ist, ist die Installation aufgrund der Breite des Vertiefungsstreifens selbst schwierig. Der Eindruckstreifen muss in zwei Tranchen über die Eindrucklinie der Matrize montiert werden. Bei Matrizen mit vielen Vertiefungslinien erfordert die Übertragung des Vertiefungsstreifens über die Plattenvertiefung einen erheblichen Zeitaufwand für die Installation. Da der Vertiefungsstreifen durch Kleben des Streifens an der Vertiefungslinie der Klingenplatte und anschließendes Übertragen auf die Grundform installiert wird, kann es bei dieser Methode dazu kommen, dass die Kante des Vertiefungsstreifens nicht vollständig verklebt wird. Nach dem Stanzen erscheinen die Kanten der dekorativen Faltlinien abgestuft, was sich auf die Ästhetik und die Verklebung des Finishs auswirkt.
(2) Verwenden Sie Falzstreifen, um unterschiedliche Dicken von Farboberflächen anzupassen. Die Dicke des verwendeten Rillstreifens muss jederzeit angepasst werden. Wenn es dem Stanzschneider an Erfahrung mangelt und er die Dicke des Vertiefungsstreifens oder den Druck des lokalen Trägerpapiers nicht richtig kontrolliert, können die Vertiefungen nach dem Stanzen zu tief oder zu flach sein. Gleichzeitig ist aufgrund der Kompatibilität zwischen dem Knickstreifen und der Farbveredelung selbst auch die Zeit, die das Basisreparaturband zum Auftragen des Basisbandes benötigt, relativ lang.
(3) Kanten oder Fremdkörper, die in die Rillen des Vertiefungsstreifens fallen, können leicht Vertiefungslöcher oder Chargenausschuss verursachen; Die Prägestreifen bestehen aus Kunststoff und haben eine relativ kurze Lebensdauer.
(4) Wenn der Klebstoff bei der Farbgebung der Weinkiste zu tief aufgetragen wird, wird die Vertiefungslinie nicht vollständig aufgetragen, was zu leerem Kleber auf der Weinkiste führt. Wenn die Faltlinie beim manuellen Formen des Schachtelkörpers zu flach ist, müssen alle Faltlinien vor-gefaltet werden, was zusätzlichen Arbeitsaufwand erfordert und die Vor-Faltung an der Falte möglicherweise nicht vollständig faltet, wodurch Papierfarbe verschwendet wird.
(5) Bei Farboberflächen mit vielen Platten und Vertiefungen ist die erforderliche Maschinenrüstzeit relativ lang; Bei einigen Matrizen kann die Maschineneinstellung 4 bis 6 Stunden dauern.
Wählen Sie je nach Papierstärke unterschiedliche Arten von Falzlinien
Durch meine Analyse habe ich herausgefunden, dass die gängigen Materialien und Stärken für die Farbveredelung von Weinkisten hauptsächlich Spezialpapier mit 150–250 g/m2 und einer Stärke von 0,17–0,28 mm sind; 215~275g/m2 Silberkartenpapier mit einer Dicke von 0,26~0,34mm; Bei farbigen Oberflächen mit dicken Beschichtungen wie gebürsteter Folie oder Sternenfoliendicke kann die Gesamtdicke der Farboberfläche sogar 0,5 mm überschreiten.
Im Allgemeinen müssen die Dicke des Papiers und die Höhe der Rilllinie aufeinander abgestimmt sein. Je dicker das Papier, desto geringer ist die Höhe der Einkerbungslinie. Umgekehrt gilt: Je dünner das Papier, desto höher ist die Höhe der Einkerbungslinie. Die ursprüngliche spitze Vertiefung hatte einen Höhenunterschied von 0,9 mm zwischen der Vertiefung und der Klingenlinie und beruhte ausschließlich auf Vertiefungsstreifen und Trägerpapier, um die Stanzvertiefungen zu koordinieren. Die Kerbstreifen bestehen aus Kunststoff, haben eine kurze Lebensdauer und der Höhenunterschied zwischen der Spitzenkerbe und der Klingenlinie ist zu groß. Die Stanzmethode führt zu einer schlechten Eindruckstabilität.
Der Autor wählte eine spitze Vertiefung von 23,4 bis 23,6 mm, die der Schnittlinie von 23,8 mm entspricht, wodurch der Höhenunterschied zwischen der Vertiefung an der Spitze und der Klingenlinie verringert und der Höhenunterschied bei 0,2 bis 0,4 mm gehalten wurde. Die Dicke gestanzter Farboberflächen beträgt im Allgemeinen 0,2 bis 0,3 mm, was den Höhenunterschied zwischen der Vertiefungslinie und der Klingenlinie erheblich verkürzt und die Stabilität der gestanzten Vertiefungen weiter verbessert. Aufgrund der Installationsmethode und der Höhe des Vertiefungsstreifens besteht ein dringender Bedarf an einem Grundmaterial, das den Vertiefungsstreifen ersetzen kann.
Passen Sie die Grundform an
Bei der Verwendung von Vertiefungsstreifen in der Grundform besteht das Problem, dass die doppelten Vertiefungspositionen schwierig zu installieren sind, was die Installation zeit{0}aufwändig und arbeitsintensiv- macht. Die Höhe des Faltstreifens beträgt im Allgemeinen 0,3 bis 1,0 mm, die mittlere Rillenbreite beträgt im Allgemeinen 1,2 bis 3,0 mm und der Vertiefungsstreifen selbst ist im Allgemeinen 5,5 mm breit. Besonders problematisch ist der Umgang mit doppelten Einrückungen. Zuerst muss eine Seite der doppelten Vertiefung herausgedrückt werden, dann muss der Rillstreifen wieder angebracht werden und dann muss dringend ein weiterer Rillstreifen angebracht werden, bevor der andere Rillstreifen mit einer Stanzmaschine herausgedrückt wird. Nach der Anpassung der Höhe des Vertiefungsstreifens stellt die Suche nach einem stabilen Grundmaterial für die Stanzform die größte Einschränkung beim Stanzen dar; Zu weiche oder zu harte Materialien sind eindeutig nicht geeignet. Der Autor entschied sich für die Verwendung von 23,4 bis 23,6 mm breiten Einkerbungslinien mit einem Höhenunterschied von 0,2 bis 0,4 mm im Vergleich zu 23,8 mm breiten Klingenlinien. Nachdem die Dicke der Farbbeschichtung entfernt wurde, muss die Materialstärke zum Ersetzen der Basismatrize zwischen 0,1 und 0,3 mm gewählt werden. Die Änderung der Dicke des Grundstanzmaterials ist relativ gering, was die Stanzstabilität weiter verbessert.
Daher habe ich ein Teflonpflaster mit einer Dicke von 0,18 bis 0,30 mm ausgewählt. Wie in Abbildung 1 gezeigt, befestigen Sie zunächst das Teflonpflaster in einem Stück an der unteren Form und schneiden dann mit einer Stanze einen Hohlraum in die untere Form. Nachdem Sie die Form der Klinge und die Faltenlinien auf der Grundform herausgedrückt haben, verwenden Sie die Klinge, um alle Bereiche außer den Stanzungen zu entfernen. Bei diesem Stanzverfahren werden Rillstreifen durch starkes Pressen herausgedrückt. Der Vergleich von Fertigprodukten mit unterschiedlichen Eindruckeffekten ist in Abbildung 2 dargestellt.
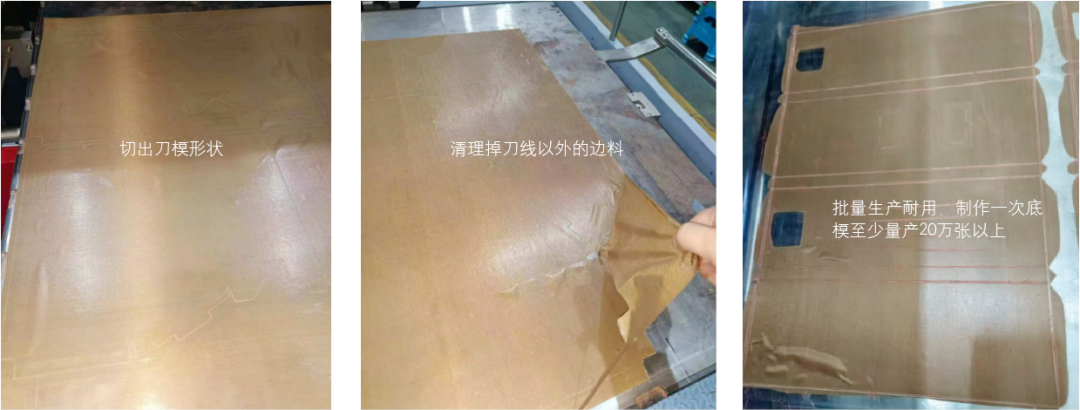
Abbildung 1: Methode zum Anbringen eines Teflonpflasters auf der unteren Form
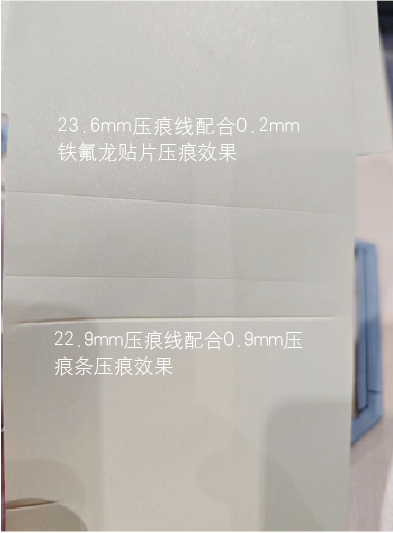
Abbildung 2 Vergleich von Fertigprodukten mit unterschiedlichen Rilleffekten
Nach der Verbesserung des Stanzens im harten Rillmodus sind die hinteren Rilllinien glatter, der übermäßige Überstand der Rilllinien insgesamt ist verbessert und die Kantenstufen verschwinden fast. Dies erleichtert den Leimauftrag in späteren Prozessen und die Vorderfalten können korrekt gefaltet werden. Nach dem Formen der bedruckten Seite wird die Leimproblematik deutlich verbessert. Gleichzeitig wird die Installationszeit für die Basisstanze erheblich eingespart - Was früher für die Installation von Rillstreifen schätzungsweise 4 bis 6 Stunden dauerte, kann jetzt in 1 Stunde erledigt werden. Sobald der Grunddruck gleichmäßig ist, kann das Druckpapier mit dem Trägerpapier angepasst werden, was nur geringfügige lokale Anpassungen erfordert, was auch Zeit für das manuelle Hinzufügen von Trägerpapier spart. Darüber hinaus werden Teflon-Patches als Ganzes angebracht, was im Vergleich zu Rillstreifen für einen gleichmäßigeren Druck sorgt und die Lebensdauer der Stanze verlängert.
In diesem Artikel werden die Stanzfaltlinien und die Basisstanze durch entsprechende Verbesserungen optimiert. Als Ersatz für die 22,9 mm wurden Faltenlinien mit scharfen Spitzen von 23,4–23,6 mm gewählt, und anstelle von 0,30–1,00 mm dicken Faltenstreifen wurden Teflonpflaster mit einer Dicke von 0,18–0,30 mm verwendet. Dadurch wurde das Klebeproblem an der Rille gelöst, die für die Anpassung der Stanzplatte benötigte Zeit verkürzt und die Stanzstabilität verbessert.