


Papier wellt sich bei großflächiger Verklebung leicht? Die Lösung ist da!
Bei einigen stark saugfähigen Papiersubstraten kann eine großflächige Verklebung dazu führen, dass sich das Papier wellt und verformt, was die nachfolgenden Laminiervorgänge erheblich beeinträchtigt. In dieser Arbeit entwirft der Autor ein Punktmatrixmuster und produziert es als Siebdrucksieb für die Klebstoffbeschichtung. Es eignet sich gut für den Siebdruck mit wasserbasierten Klebstoffen und löst effektiv das Problem der Wellung und Verformung des Papiers, das durch großflächigen Siebdruck mit wasserbasierten Klebstoffen verursacht wird.
Es gibt Probleme beim großflächigen-Kleberauftrag auf dem Papier
Für den großflächigen Leimauftrag von Papier verwenden Druck- und Verpackungsfabriken im Allgemeinen Walzenlaminiermaschinen, die die Dicke des Leims durch Einstellen der Leimmenge auf der Beschichtungswalze steuern können. Diese Methode ist praktisch, einfach und weit verbreitet. Für den großflächigen lokalen Kleberauftrag, insbesondere beim Kleben mit bestimmten Musterpositionen, wird im Allgemeinen lokaler Siebdruck verwendet, wobei die Menge des aufgetragenen Klebers durch Ändern der Maschenzahl angepasst wird. Bei Papiersubstraten mit starker Wasseraufnahme, wie z. B. doppelt gestrichenes Papier und ungestrichene weiße Karten, insbesondere solche mit einer Dosierung unter 220 g/m², können großflächige Klebemethoden leicht zu einer Wellung und Verformung des Papiers führen, was den nachfolgenden Klebevorgang erheblich beeinträchtigt.
Um dieses Phänomen zu mildern, lautet die aktuelle Lösung wie folgt: Fügen Sie an der Ausrüstung eine Unterdruck-Saugvorrichtung zum Substrat hinzu; Bezüglich der Materialien sollten Sie die Verwendung von Klebstoffen mit hoher{0}Festigkeit und geringem Feuchtigkeitsgehalt oder Schmelzklebstoffen-erwägen oder die Menge des aufgetragenen Klebstoffs reduzieren, um den Einfluss von Feuchtigkeit auf die Papierverformung zu verringern. Doch die Kehrseite dieser Maßnahmen liegt auf der Hand:
(1) An die Leistungsfähigkeit von Materialien und Klebstoffen werden höhere Anforderungen gestellt;
(2) Eine Verringerung der Klebstoffdicke kann den Feuchtigkeitsgehalt pro Flächeneinheit im Beschichtungsbereich verringern. Eine übermäßige Reduzierung führt jedoch dazu, dass die Beschichtungsschicht schnell trocknet, was das Risiko eines falschen Ablösens des Klebstoffs erhöht und eine genaue Kontrolle während des Herstellungsprozesses erschwert. Selbst die Kombination der beiden oben genannten Methoden macht es in manchen Fällen immer noch schwierig, das Problem effektiv zu lösen.
Tragen Sie Punktmatrix-Siebdrucksiebe auf
Kürzlich bin ich auf ein ungestrichenes weißes Kartenprodukt mit einem Grundmaterial von 165 g/m² gestoßen. Bei diesem Produkt kommt ein großflächiges Klebeverfahren zum Einsatz. Da die Klebeposition mit einem bestimmten Muster lokalisiert ist, werden Vollplatten-Siebdruck und Leimbeschichtung verwendet. Bei Probentests, unabhängig davon, ob 100-Mesh-, 150-Mesh- oder 180-Mesh-Siebe verwendet wurden, zeigte das Papier nach dem Drucken des Klebstoffs unterschiedliche Grade an Verformung und Wellung, was zu einer geringen Effizienz im nachfolgenden Laminierungsprozess und einer hohen Fehlerrate führte.
Basierend auf den Qualitätsanforderungen dieses Produkts und den Eigenschaften des Siebdruck- und Klebeverfahrens, kombiniert mit tatsächlichen Effekttests, wurde schließlich ein Siebdrucksieb mit Punktmatrixmuster für den Klebesiebdruck entwickelt, das das Problem der Papierwellung und -verformung, die durch großflächigen Klebesiebdruck verursacht werden, effektiv löst und erfolgreich in der Massenproduktion eingeführt wurde.
Prinzip des Punktmatrix-Designs
Papier ist bekanntlich ein poröses, heterogenes Material. Seine Hauptbestandteile Zellulose und Hemizellulose enthalten eine große Menge an hydrophilen Gruppen (OH) und zwischen den Fasern befinden sich unzählige Kapillarporen mit einem Durchmesser von etwa 20 bis 50 μm. Wenn sie Wasser ausgesetzt werden, bilden diese Poren Kapillarphänomene. Unabhängig davon, ob gestrichenes oder ungestrichenes Papier, weist es daher bestimmte Wasseraufnahmeeigenschaften auf.
Beispielsweise wird nach dem Vollplatten-Siebdruck mit wasserbasiertem Klebstoff-auf Papier das Papier mit einem einseitigen Klebstoff beschichtet. Die Fasern auf der beklebten Seite und die Wassermoleküle im Klebstoff quellen schnell auf und vergrößern ihr Volumen, während auf der Rückseite diese Schwellung nicht auftritt. Uneinheitliche Schrumpfraten zwischen den Vorder- und Rückseitenfasern führen zu ungleichmäßigen inneren Spannungen im Papier. Wenn diese Spannung die strukturelle Steifigkeit des Papiers selbst überschreitet, wird sein Gleichgewicht gestört, was zu einer Biegeverformung führt.
Unter stabilen Umgebungsbedingungen ist Papier ein Material mit einer gewissen Festigkeit und relativen Stabilität. In Bereichen, in denen das Papier nicht aufgequollen ist oder wenn die Quellverformungsspannung geringer als seine innere Spannung ist, erscheint das Papier in einem Zustand „keine Verformung“ oder „leichte Verformung“. Basierend auf diesem Phänomen können sich diese „Verformung“ und „keine Verformung“ abwechseln. Solange beide einen Zustand der gegenseitigen Kontrolle erreichen, kann das Papier in einem stabilen Gesamtzustand gehalten werden. Dieser Idee folgend haben wir ein Punktmatrixmuster entworfen, um das gesamte Bildschirmnetz zu ersetzen. Lassen Sie einen bestimmten Abstand zwischen den Punkten, stellen Sie ihn auf μ ein und stellen Sie den Punktdurchmesser auf Ф ein.
Durch Drucken des Klebstoffs in einer punktförmigen Matrix auf dem Papiersubstrat kann dieses intermittierende Design Spannungen aufgrund lokaler Verformungen des Papiers effektiv verteilen. Die Klebstoffmenge kann durch Ändern der Anzahl der Maschengrößen und der Punktgrößenverteilung im Design gesteuert werden. Im Vergleich zu früheren Volldruck-Siebdruckdesigns sind die spezifischen Unterschiede in den Abbildungen 1 und 2 dargestellt.
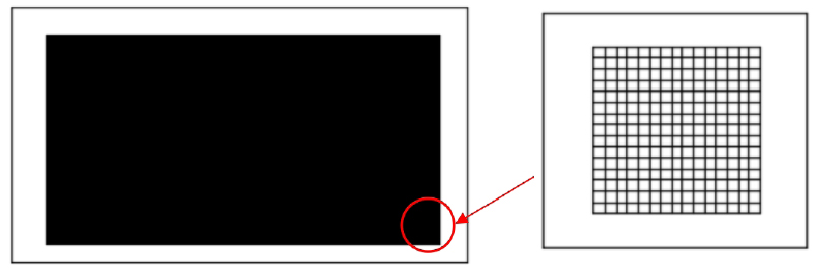
Abbildung 1: Design eines Standard-Ganzseitenlayouts und einer teilweise vergrößerten Ansicht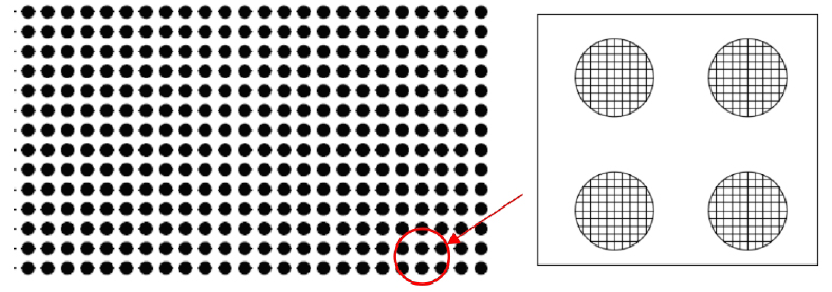
Abbildung 2: Punktmatrix-Design und lokale vergrößerte Ansicht
Gemäß Abbildung 2 erscheint der Klebstoff nach dem Klebedruck abwechselnd auf dem Papiersubstrat. Innerhalb einer gewissen Zeitspanne quellen die blanken Bereiche nicht durch Feuchtigkeit auf und bleiben relativ stabil, so dass die Verformungsspannung, die durch die Quellung in den mit Klebstoff bedeckten Bereichen entsteht, abgebaut und entgegengewirkt werden kann. Verformungen im mit Klebstoff bedeckten Bereich treten nur an sehr kleinen lokalen Stellen auf. Mit zunehmender offener Zeit des Beschichtungsprozesses verdunsten 20 bis 30 % der Feuchtigkeit im Klebebereich in die Luft, während ein kleiner Teil in die leeren Bereiche diffundiert. Auf diese Weise ist das abwechselnde Vorhandensein von adhäsiven und nicht-adhäsiven Bereichen gleichbedeutend mit abwechselnden „stabilen Zonen“ und „Verformungszonen“. Sobald der innere Spannungsgleichgewichtspunkt gefunden ist, kann die gesamte Rollverformung des Papiers erheblich gemildert werden.
Um das Problem des Prozesses des großflächigen Klebstoffauftrags auf der unbeschichteten weißen Spezialkarte unseres Unternehmens mit 165 g/m² anzugehen, wurde daher unter Berücksichtigung von vier Variablen-Klebstofftyp (Feststoffgehalt), Punktdurchmesser Ф, Punktabstand µ und Maschenzahl x-ein vollständig-faktorielles Experiment entworfen, wie in Tabelle 1 gezeigt.
Tabelle 1 Vollständige-Parameter und Testergebnisse des faktoriellen Experiments
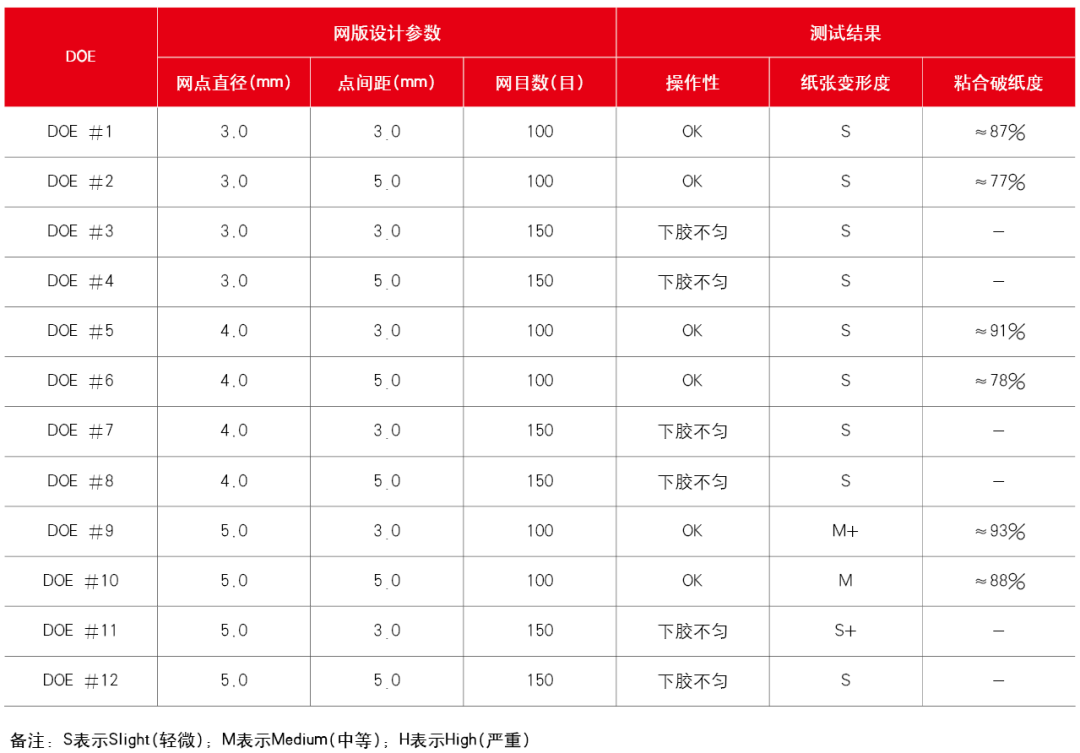
Gemäß den in Tabelle 1 gezeigten Ergebnissen verwendete DOE Nr. 5 Henkels Kleber vom Typ B-, abgestimmt auf die folgenden Siebdruckparameter: Punktdurchmesser 4,0 mm, Punktabstand 3,0 mm und Maschenzahl 100. Für den unbeschichteten weißen Karton des Unternehmens mit 165 g/m² liefert dies den besten Klebe- und Druckeffekt. Wie in Abbildung 3 dargestellt, wurde auf der Grundlage dieser Parameter ein Sieb erstellt und in der tatsächlichen Produktion getestet. Nach dem Auftragen des Klebers blieb das Papier im Allgemeinen flach und zeigte nahezu keine Wellen oder Verformungen, so dass die Laminierung bei nachfolgenden Prozessen reibungslos erfolgen konnte. Das fertige Produkt zeigte eine gute Haftung mit einer durchschnittlichen Klebereißfestigkeit von mehr als 80 % und reduzierte gleichzeitig den Leimverbrauch um etwa 30 %.
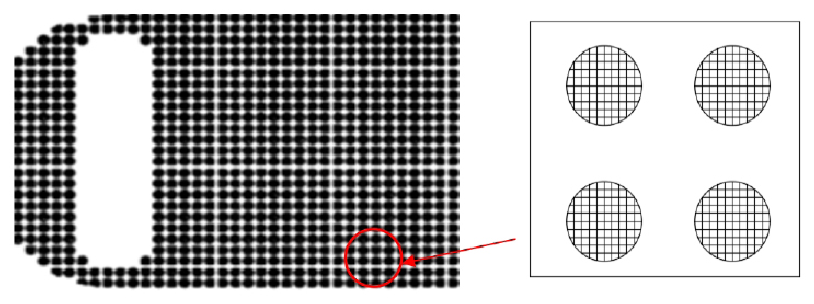
Abbildung 3 Gehäusemusterdesign und vergrößerte Detailansicht
Der obige Ansatz stellt eine praktische Methode dar, um das Problem der Verformung anzugehen, die nach dem großflächigen Kleben von Geschenkboxoberflächenpapier mit geringer Grammatur auftritt. Verschiedene Arten von Papiermaterialien haben unterschiedliche Eigenschaften und Saugfähigkeit. Bei der Gestaltung von Siebdruckmustern müssen die Saugfähigkeit des Papiers, die Maschenweite der Siebdruckschablone, die Größe und der Abstand der Punkte sowie der für das Material geeignete Kleber umfassend berücksichtigt werden. Dies ist besonders wichtig für automatisierte Falt- und Klebelinien, die sich durch hohe Geschwindigkeit und Präzision auszeichnen, weshalb die Anwendung von Leim im Siebdruck weit verbreitet ist. Die Anwendung dieser Methode löst nicht nur teilweise das Problem der Wellung und Verformung der Papieroberfläche, sondern erleichtert auch nachfolgende Stanz- und Formprozesse und bietet gleichzeitig erhebliche Einsparungen bei Klebstoffen und anderen Materialien.