

Sie müssen diese vier Hauptmethoden beherrschen
Bei der Herstellung von Klebeetiketten wirkt sich die Qualität des Stanz-direkt auf die Produktionseffizienz des nächsten Prozesses-der Etikettierstufe aus. Schlechtes Stanzen-kann beim Hochgeschwindigkeitsetikettieren leicht zu Etikettenrissen oder einer Fehlausrichtung führen, was zu erheblichen Problemen und Verlusten für Etikettendruckunternehmen führt. Es wirkt sich auch direkt auf das Erscheinungsbild des Endprodukts und das Benutzererlebnis des Kunden aus. Viele Faktoren beeinflussen die Qualität des Stanzens, und verschiedene Etikettenprodukte stellen unterschiedliche Anforderungen an den Prozess, die Methoden, die Qualität, die Effizienz und die Kostenkontrolle des Stanzens. Um diese Probleme anzugehen, beginnt dieser Artikel mit häufig verwendeten Stanzmethoden und fasst als Referenz den aktuellen Anwendungsstatus sowie die Vor- und Nachteile verschiedener Stanzmethoden auf dem Markt zusammen.
Derzeit gibt es ungefähr vier Arten von Stanzverfahren für Klebeetiketten: CNC-Schneidemaschinen, Flachbettstanzen, Rotationsstanzen und Laserstanzen.
01
CNC-Schneidemaschinen
Aus kostensparender Sicht sparen Flachbettstanz- und CNC-Schneidemaschinen die meisten Materialkosten ein, insbesondere CNC-Schneidemaschinen. Ihre Verbrauchsmaterialkosten sind nicht nur niedrig, sondern auch schnell und bequem, da keine Vorbereitung physischer Stanzformen erforderlich ist. Eine einzelne elektronische Stanzdatei kann über einen Computer oder eine mobile App ausgeführt werden, um Schneidbefehle zu erteilen, wobei ein oder mehrere spezialisierte Schneidköpfe gleichzeitig arbeiten, voreingestellte Schnittlinien befolgen oder Kameras zur automatischen Kantenerkennung verwenden. Die Schnitttiefe der Köpfe wird entsprechend der Materialstärke und den vorab festgelegten Anforderungen des Etikettenprozesses eingestellt. Während des Prozesses können anhand der tatsächlichen Schnittspuren geringfügige Anpassungen an den Schneidköpfen vorgenommen werden.
Darüber hinaus reicht der Arbeitsbereich von CNC-Schneidemaschinen von 300 mm bis über 2000 mm. Je größer die Schnittbreite, desto geringer ist die Positionierungsgenauigkeit und Wiederholgenauigkeit. Der Schnittgeschwindigkeitsbereich von CNC-Schneidemaschinen liegt zwischen 400 mm/s und 2000 mm/s. Je mehr Schneidköpfe vorhanden sind, desto schneller ist die Papiervorschubgeschwindigkeit. Da CNC-Schneidemaschinen relativ kostengünstig sind, eignen sie sich für kleine Etikettendruckereien, Druckereien oder für Proofing. Allerdings sind die Stanzeffizienz und -genauigkeit von CNC-Schneidemaschinen im Vergleich zu den anderen drei Stanzmethoden geringer, sodass sie sich besser für die manuelle Etikettierung eignen.
02
Flachbettstanzen-Schneiden
Im Vergleich zu CNC-Schneidemaschinen ist das Flachbettstanzen die früheste und am häufigsten verwendete Stanzmethode, die von Etikettendruckunternehmen gewählt wird. Beim Flachbettstanzen-fallen die Kosten für die Messerherstellung niedrig- und die Geschwindigkeit der Messerherstellung ist hoch-(abhängig von der Komplexität der Muster). Die Stanzformen für das Flachbettstanzen werden in der Regel durch manuelle Messeranordnung oder Laserschneiden hergestellt. Das heißt, durch automatisches CNC-Biegen und Messeranordnung werden die Klingen auf Faserplatten mittlerer Dichte installiert, und schließlich wird die mit den Klingen angeordnete Matrize am Messerhalter der Stanzmaschine montiert.
Die Stanzeffizienz beim Flachpressen ist im Vergleich zu CNC-Schneidemaschinen viel höher. Die Papiervorschubgeschwindigkeit reicht von 20 m/s bis 100 m/s, und der Preis von Flachpress-Flachstanzmaschinen liegt zwischen Zehntausenden und Hunderttausenden Yuan. Es eignet sich für kleine Bestellungen, dringende Bestellungen, Muster, das Drucken mit relativ schmaler Bahnbreite, nicht -Hochgeschwindigkeits--automatische Etikettierung und Bestellungen, bei denen keine strengen Anforderungen an Schnittmarken auf dem Trägerpapier erforderlich sind.
03
Rotationsstanzen
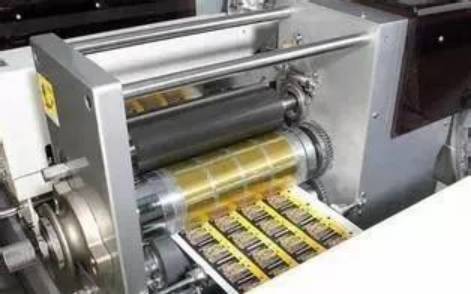
Das Rotationsstanzen, auch als Rotationsmesserstanzen bekannt, wurde zunächst im Bereich der Druckweiterverarbeitung eingesetzt und fand später breite Anwendung in der täglichen Chemie-, Elektronik- und Pharmaindustrie. In den letzten Jahren hat sich dieses Stanzverfahren mit der rasanten Entwicklung der Flexodrucktechnologie und den höheren Anforderungen an die Produktionseffizienz von Etikettendruckereien nach und nach zum wichtigsten Stanzverfahren entwickelt.
Aus Sicht der Produktionsverknüpfung kann das Rotationsstanzen in Inline-Stanzen und Offline-Stanzen unterteilt werden. Das In-Stanzen erfolgt hauptsächlich auf Flexodruckmaschinen, die mit einer Rotationsstanzeinheit ausgestattet sind, sodass die Stanzanforderungen gleichzeitig mit dem Etikettendruck erfüllt werden können. Unter den Kunden, die der Autor betreut, sind etwa zwei-Drittel das Inline-Stanzen, wobei die Geschwindigkeiten zwischen mehreren zehn Metern pro Minute und 200 m/min liegen und die Produktionseffizienz erheblich verbessert. Das Offline-Stanzen eignet sich für Offline-Stanzanforderungen im Offset-, Tief- und Flexodruck.
Derzeit ist das Rotationsstanzen die effizienteste Stanzmethode und bietet die beste Kontrolle über die Stanzpräzision (±0,0025 mm, was bedeutet, dass die Stanze die Klebeschicht durchschneiden muss, ohne die Silikonschicht zu beschädigen). Es bietet erhebliche Vorteile für automatische Hochgeschwindigkeitsetikettierung, ultradünne Trennfolien (Pergamin unter 40 g, PET unter 0,030 mm), Anforderungen an eine nahtlose Endbearbeitung, spezielle Klingenwinkelsteuerung von Materialien (40 Grad–60 Grad) und spezielle Klingenbehandlungen wie verschleißfeste Beschichtungen (dichtes Chromoxid 5–10 μm), Antihaftbeschichtungen und mehr.
Die beim Rotationsstanzen verwendeten Werkzeuge werden in gravierte Messer und flexible Klingen unterteilt, und das Rotationsstanzen mit flexiblen Klingen ersetzt zunehmend rotierende gravierte Messer und flache Stanzmethoden.
Ein rotierendes graviertes Messer ist eine Klinge, die durch direktes Fräsen der Messerspitze (Schnittlinie) auf einer 45#-Stahlwalze mithilfe einer computergesteuerten drei-Achsen- oder Mehrachsenbearbeitung (CNC) hergestellt wird, gefolgt von Behandlungen für die Spitzenhärte und andere Eigenschaften. Das rotierende gravierte Messer und die Klingenwalze sind integriert, wobei die Ebenheit durch CNC-Präzision gesteuert wird, was zu einer hohen Ebenheit und einer einfachen Bedienung führt. Die Messerwalze muss lediglich in einen Schiebeschlitz eingesetzt und gedrückt werden. Die Nachteile sind hohe Kosten und ein umständlicher Austausch; Wenn die Messerspitze abgenutzt ist, muss sie zum Schärfen oder Ersetzen einer neuen Spitze an den Lieferanten zurückgeschickt werden, was mit erheblichem Wartungsaufwand und Logistikkosten verbunden ist. In der Regel halten Druckereien mehrere Ersatzklingenwalzen bereit, um einen Zyklus aus Schärfen, Transport und Verwendung sicherzustellen und so eine kontinuierliche Produktion zu gewährleisten.
Da inländische Etikettendruckereien überwiegend im Inland hergestellte Gravurmesser verwenden, ist die Verschleißfestigkeit der Messerspitzen unterschiedlich und Messerspitzen mit geringer Verschleißfestigkeit verschleißen sehr schnell. Wenn der Stanzeffekt nicht gut ist, greifen Bediener oft zu stärkerem Druck, übersehen dabei aber oft ein Problem: die Verformungsrate und die Härte des Schultereisens der Stützrolle unter der Stanzeinheit und wie viel Druck die Stützrolle oder die Lager der Stützrolle aushalten können, ohne beschädigt zu werden. Sobald das Schultereisen oder die Lager beschädigt sind, ist es schwierig sicherzustellen, dass sich die Stützwalze konzentrisch dreht, was gewisse Schwierigkeiten beim Präzisionsstanzen mit sich bringt. Der Autor schlägt vor, den Druck gemäß den technischen Richtlinien der Stanzbasis anzuwenden.
Runde-flexible Pressklingen werden im Allgemeinen aus qualitativ hochwertigem,-hartem europäischem Federstahl hergestellt, durch einen streng kontrollierten chemischen Prozess geätzt und durch computergesteuerte Ausrüstung (CNC) graviert. Die Präzision runder, flexibler Pressklingen kann innerhalb von ±2,5 μm bis ±5 μm der vorgesehenen Höhe gesteuert werden, um ein gleichmäßiges Stanzen zu gewährleisten. Je höher die Anforderungen an Klingenpräzision und Lebensdauer sind, desto höher ist der Preis, der durch das Kombinationsverfahren und die Messerlinienlänge bestimmt wird. Etikettendruckunternehmen müssen unterschiedliche Prozessanforderungen an die Anforderungen ihrer tatsächlichen Produkte anpassen.
Im Vergleich zu runden{0}Press-Graviermessern weisen runde-Press-Flexmesser eine präzisere Maßhaltigkeit zwischen den Kanten auf und können verschiedene individuelle Prozessanforderungen erfüllen. Insbesondere wenn die verschleißfeste Beschichtung der Klinge nur 5 bis 10 μm beträgt, kann ihre Härte 73 bis 75 Grad erreichen, was die Lebensdaueranforderung erfüllt und die Ausrüstung gut schützt, wodurch das Risiko von Schäden durch starken Druck verringert wird. Darüber hinaus ist die Lieferzeit für flexible Rundpressklingen relativ kurz, in der Regel innerhalb von 4–5 Tagen, die Kosten sind geringer und Austausch und Sicherung sind bequemer. Allerdings erfordern flexible Klingen für Rundpressen den Kauf von hochpräzisen Magnetwalzen. Beim Anbringen der Klingen ist es erforderlich, die Magnetwalzenoberfläche und die Klingenklebefläche sauber zu halten, um zu verhindern, dass Staub oder andere Fremdkörper zwischen der Klinge und der Magnetwalze haften bleiben, was die Ebenheit der Klinge beeinträchtigen und zu ungleichmäßigen Schnitten des Trägerpapiers führen könnte.
04
Laserstanzen-Schneiden
Beim Laserstanzen wird ein von einem Laser emittierter Laserstrahl auf das gedruckte Material fokussiert, um entsprechend der entworfenen Messerlinienform gleichmäßig zu schneiden und Schnittmarken im Mikrometerbereich zu erzielen.
Das Laserstanzen erfordert keine Herstellung physischer Stanzplatten und ermöglicht einen schnellen Wechsel zwischen verschiedenen Auftragsgrafiken. Schnittentwürfe können am Computer fertiggestellt werden, wobei verschiedene Grafik- und Materialparameter eingestellt werden, automatisch die erforderlichen Schnitttiefenmarkierungen generiert werden und die Schnitte wiederholt verarbeitet werden können. Der Computer kann zuvor programmierte Schneidroutinen abrufen, um die Produktion sofort zu starten, wodurch die Zeit gespart wird, die für den Wechsel und die Anpassung herkömmlicher Stanzformen erforderlich ist.
Derzeit ist das Laserstanzen langsamer als herkömmliche Stanzmaschinen, teurer und verursacht Verbrennungen an den Schnittkanten. Es gibt auch ein Problem mit der minimalen Linienbreite an den Schnittlinien. Es eignet sich vor allem für Einladungen, Grußkarten, Bonbonschachteln, Kuchenschachteln, Papierskulpturen, Papierschnittkunst und Geschenkverpackungen, wird jedoch weniger häufig für Klebeetiketten verwendet.
Zusammenfassend lässt sich sagen, dass unter Berücksichtigung der Kostenkontrolle und kleiner Stückzahlen CNC-Schneidemaschinen und Flachbettstanzen mit niedriger -Geschwindigkeit- gewählt werden können; Für Produktstrukturen, die zu einer automatischen Etikettierung mit niedriger{2}}Geschwindigkeit oder einer manuellen Etikettierung bei größeren Mengen tendieren, können Flachbett--Hochgeschwindigkeits- und Rotationsstanzmaschinen mit niedriger{4}}Geschwindigkeit- ausgewählt werden. Bei großen Aufträgen mit unterschiedlichen Produktprozessen und Materialien, strengen Anforderungen an Schnittmarken und meist Hochgeschwindigkeits-Auftragsstrukturen mit automatischer Etikettierung empfiehlt sich das Rotationsstanzen-aufgrund seines Kosten-{8}}Leistungsverhältnisses. Das Laserstanzen im Etikettendruckbereich ist immer noch eine vorsichtigere Option, und Benutzer können basierend auf der Produktstruktur eine geeignete Stanzmethode auswählen. Das Obige gibt nur persönliche Meinungen wieder und ich hoffe, es hilft allen.